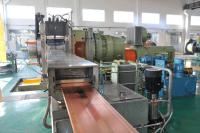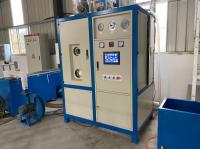
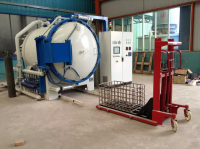
Технология ЛГМ подходит для отливки с большой серийностью, сложной геометрической формы, а также тех, которые сложно изготовить методом традиционного литья.
Например, отливки коробчатого типа, кожухи, клапаны насосов, трубчатые отливки и т.д.
По сравнению с традиционными процессами литья в песок, литье по выплавляемым моделям имеет более высокую точность и более однородную внутреннюю структуру.
Технологический цикл:
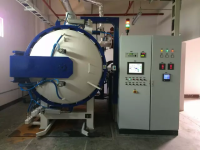
- Полистирол мелких фракций предварительно вспенивается на паровой ванне и просушивается, задувается в пресс-формы, и выдерживается в автоклаве до спекания гранул.
-
Готовые модели собираются в блоки склеиванием, либо припаиваются, окрашиваются специальным противопригарным покрытием путём окунания в ванну, либо, обливом, затем сушатся.
-
Формовка блоков моделей производится в специальные опоки на вибростоле постепенной засыпкой песком. Заформованные опоки подаются на заливочный участок.
-
Опоки подсоединяются к вакуумной системе.
-
Заливка металла производится прямо в полистирольные стояки.
- Горячий металл выжигает (газифицирует) полистирол и занимает его место.
- Выделяющиеся газы отсасываются через слой краски в песок вакуумной системой.
- Металл точно повторяет форму полистирольного блока с моделями.
Преимущества ЛГМ:
- Отличное качество литья при низких затратах
-
Высокая точность; низкая шероховатость поверхности; минимальная очистка и механическая обработка готовых изделий.
-
Значительное уменьшение кол-ва внутренних дефектов
-
Подходит для крупномасштабного массового производства
-
Экологичное автоматизированное производство
- •Снижение трудоемкости и потребление энергии